
چرا ماشین آلات BEIER را انتخاب کنیم؟
۲۷ سال سابقه.
به ۱۵۰ کشور فروخته شد
به ۱۵۰ کشور فروخته شد
خط تولید اکستروژن فیلامنت چاپ سه بعدی
در تولید افزایشی، قطر ثابت فیلامنت و گردی سطح مقطع آن مستقیماً عملکرد چاپ سهبعدی و قابلیت اطمینان جریان نازل را تعیین میکند. یک خط تولید اکستروژن فیلامنت چاپ سهبعدی باید نوسانات حرارتی در ناحیه مذاب را از بین ببرد و در عین حال تنش خطی پایدار را در حین خنک شدن و پیچیدن حفظ کند.
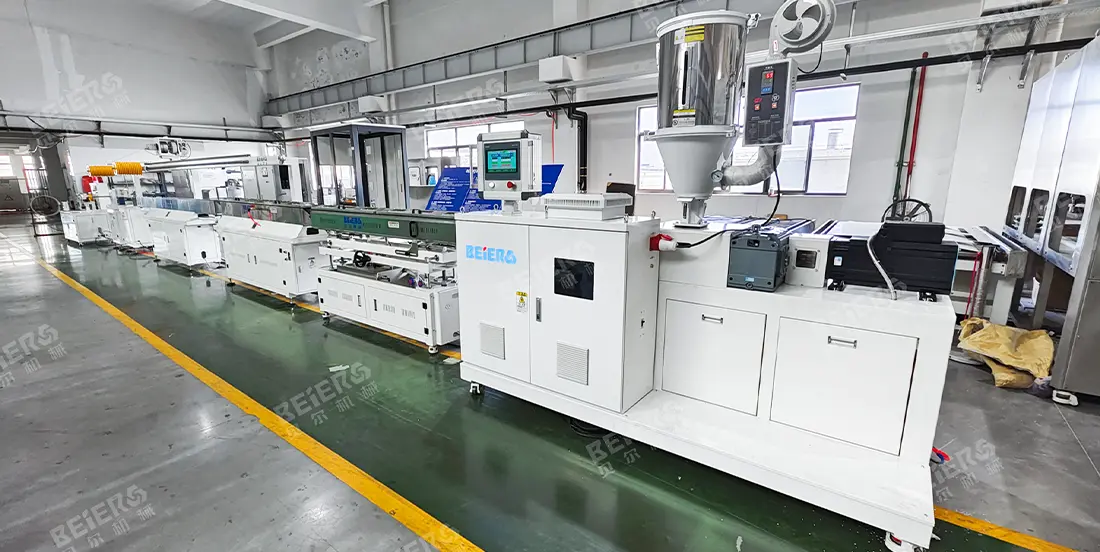
خط تولید فیلامنت چاپ سهبعدی BEIER که بهطور خاص برای پردازش پلیمرهای صنعتی مهندسی شده است، همگنی مذاب و ابعاد فیزیکی دقیق را بر سرعت تولید ساده اولویت میدهد. چه در تولید قرقرههای استاندارد PLA با ضخامت ۱.۷۵ میلیمتر و چه در تولید پلاستیکهای مهندسی مقاوم در برابر حرارت بالا مانند PEEK، سیستم اکستروژن سنگین ما کنترل حلقه بسته مورد نیاز برای عملکرد قابل اعتماد و مداوم را فراهم میکند.
اجزای خط تولید فیلامنت چاپ سه بعدی:
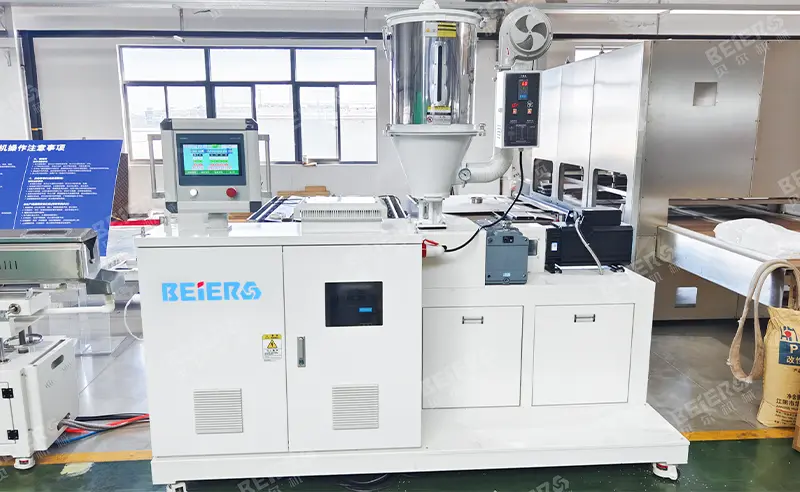
اکسترودر تک پیچ دقیق
دارای یک مارپیچ پلیمری اختصاصی BEIER با نسبت طول به قطر 28:1 یا 30:1 است که برای ذوب با برش کم بهینه شده است. کنترلکنندههای دمای PID چند ناحیهای، دمای سیلندر را در محدوده ±1 درجه سانتیگراد پایدار نگه میدارند.
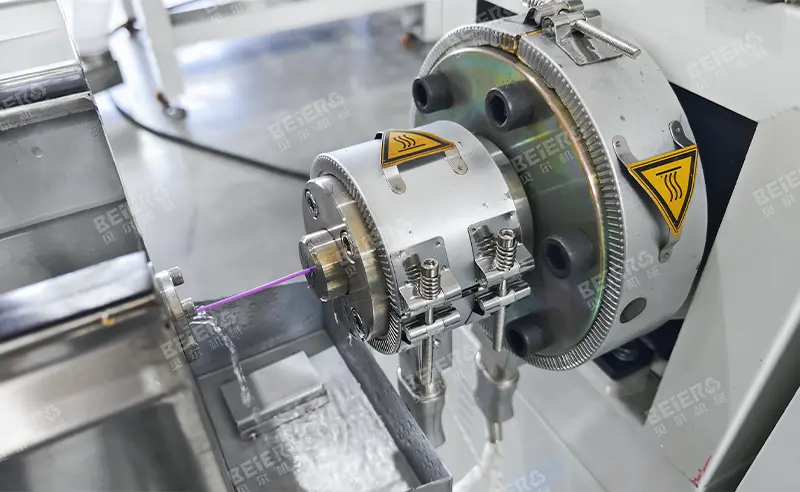
سر قالب با دقت بالا
هندسه کانال جریان سفارشی از تخریب و رکود رزین جلوگیری میکند و قبل از ورود به سیستم خنککننده، جریان مذاب یکنواختی ایجاد میکند.
مخزن خنککننده چند مرحلهای با کنترل دما
دارای تنظیم دقیق دمای آب و گزینههای اندازهگیری خلاء برای تنظیم شکل رشته بدون ایجاد شوک حرارتی یا تنش داخلی است.
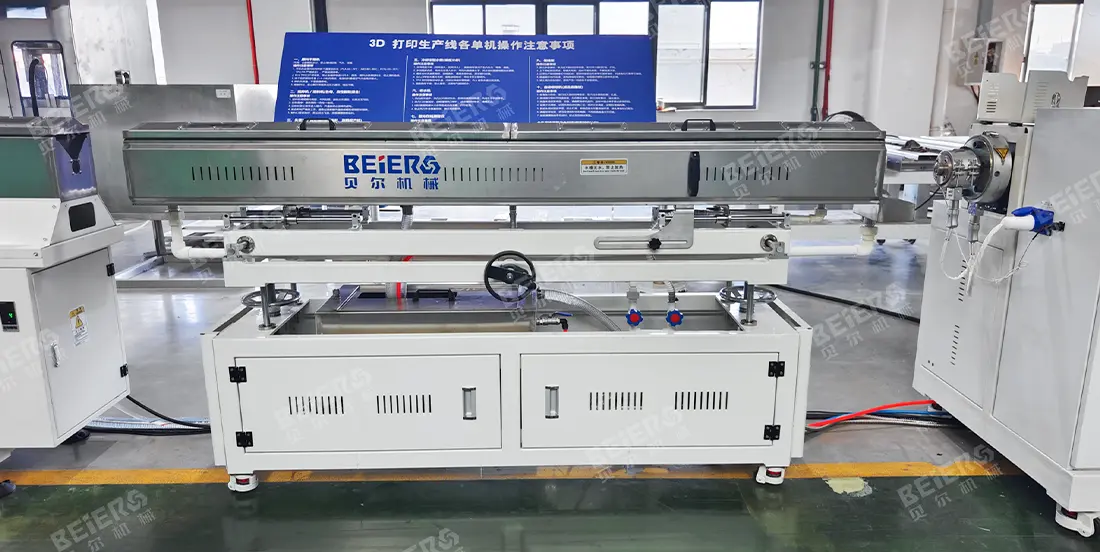
اندازهگیری قطر با لیزر دو محوره
تشخیص آنلاین و مداوم، ابعاد X و Y را اندازهگیری میکند. بازخورد بلادرنگ مستقیماً به واحد حمل و نقل برای اصلاح تلرانس دینامیکی متصل میشود.
واحد حمل و نقل سروو موتور
غلتکهای تماسی لاستیکی بدون علامت که توسط سروو موتورهای دقیق هدایت میشوند، سرعت کشش ثابتی را بدون تغییر شکل فیلامنت نیمه سخت حفظ میکنند.
دستگاه جمع کننده دو ایستگاهه تنشن اتوماتیک
مکانیزمهای پیمایش منظم، پیچیدن یکنواخت ماسوره بدون همپوشانی را تضمین میکنند و تنش ثابت را از ابتدا تا انتها حفظ میکنند.
ویدئوی خط اکستروژن فیلامنت چاپ سه بعدی:
سازگاری مواد و تطبیق پذیری در فرآیند:
یک خط اکستروژن فیلامنت چاپ سهبعدی که توسط BEIER مهندسی شده است، طیف گستردهای از مواد ترموپلاستیک را با شاخصهای جریان مذاب و خواص حرارتی مختلف مدیریت میکند:
- پلیمرهای مصرفی (PLA، ABS، PETG، HIPS): با پروفایلهای خنککننده بهینهشده برای جلوگیری از تاب برداشتن و انقباض پردازش میشوند.
- الاستومرهای انعطافپذیر (TPU، TPE): با ریلهای راهنمای کم اصطکاک و کنترل دقیق کشش برای جلوگیری از کشش محوری در حین کشش، کنترل میشوند.
- رزینهای مهندسی و دما بالا (نایلون/PA، PC، PEEK): مجهز به مناطق گرمایشی با دمای بالا و سیلندرهای آلیاژی مقاوم در برابر سایش مخصوص.
سیستم کنترل کیفیت حلقه بسته:
تغییر قطر، علت اصلی لغزش چرخدنده اکسترودر و گرفتگیهای انتهای داغ در چاپگرهای سهبعدی است. خط اکستروژن فیلامنت چاپ سهبعدی BEIER از یک سیستم بازخورد PLC حلقه بسته یکپارچه استفاده میکند. اگر گیج لیزری، انحراف ابعادی بیش از پارامترهای تعیینشده را تشخیص دهد، کنترلکننده بهطور خودکار سرعت موتور انتقال را در عرض میلیثانیه تنظیم میکند و بهطور مداوم ابعاد هدف را در محدوده ±0.02 میلیمتر نگه میدارد.
سوالات متداول:
سوال ۱: خط تولید BEIER چه تلورانسهای قطری را میتواند به طور مداوم حفظ کند؟
الف) در شرایط عملیاتی عادی و با استفاده از مواد اولیه خشکشده مناسب، این خط تولید تلورانس قطر ±0.02 میلیمتر را برای هر دو فیلامنت 1.75 میلیمتر و 2.85 میلیمتر حفظ میکند.
Q2: کدام رزینهای خام با این خط اکستروژن سازگار هستند؟
الف) این سیستم ترموپلاستیکهای استاندارد مانند PLA، ABS، PETG و HIPS و همچنین TPU انعطافپذیر را پردازش میکند. پیکربندیهای دمای بالا امکان پردازش PA (نایلون)، PC و PEEK را فراهم میکند.
س ۳: تجهیزات BEIER چگونه از بیضی شدن یا خارج شدن فیلامنت از حالت دایرهای جلوگیری میکند؟
الف) بیضی بودن قالب با طراحی دقیق کانال قالب، کنترل دمای مذاب و خنکسازی چند مرحلهای حمام آب که گرما را قبل از تماس با دستگاه کشش به طور یکنواخت پخش میکند، کنترل میشود.
Q4: آیا سیستم اندازهگیری قطر لیزر خودکار است؟
بله. قطرسنج لیزری دو محوره، بازخورد لحظهای به PLC مرکزی ارائه میدهد و به طور خودکار سرعت جابجایی را تنظیم میکند تا ضخامت فیلامنت ثابت بماند.

 انگلیسی
 اسپانیایی
 فارسی
 روسی
 واتساپ: +86-13814880186
 Persian
 Persian
 English
 Spanish
 Russian